高速冲压模具:从每分钟600冲次到0.002mm配合精度,电机铁芯制造的技术底座
在电机、家电、汽车电子的冲压车间里,一套模具的节拍直接决定了整条产线的产出。当冲床滑块以每分钟400次以上的频率上下运动时,模具承受的是交变载荷、瞬时温升与累积磨损的三重考验。高速冲压模具之所以成为衡量一家模具厂技术层级的分水岭,原因就在这里——它不是把普通模具"跑快一点",而是从材料、结构、导向、排样到热处理工艺的整体重构。
一、怎么界定"高速":速度门槛与精度门槛
行业里对高速级进模并没有统一的强制标准,但工程实践中通常以冲速300次/分钟作为分界。普通级进模的稳定节拍多在60—150次/分钟,而用于电机定转子铁芯、连接器端子、微电机外壳的高速级进模,主流稳定冲速落在200—450次/分钟,微型精密件可达600—800次/分钟。
速度上去之后,精度要求同步收紧。以0.35mm厚硅钢片为例,冲裁间隙一般取料厚的5%—8%,硬质合金镶件结构可压到4%—6%,对应单边间隙约0.014—0.021mm。模具刃口配合精度通常控制在±0.002mm,模板平行度要求0.005mm/300mm。这些数字意味着,模具在高速往复中任何微小的热膨胀偏差,都会被放大成毛刺、塌角或刃口崩缺。
二、硬质合金与级进结构:高速模的两块基石
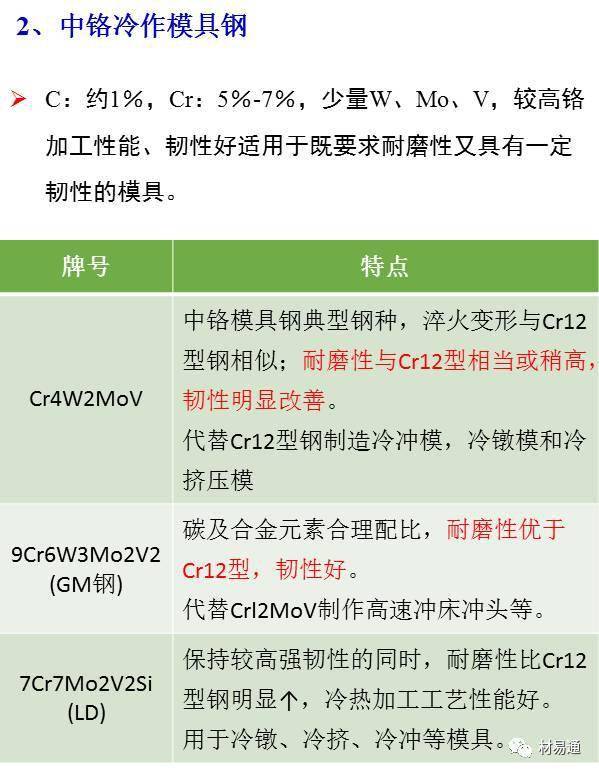
高速工况下, Cr12MoV、SKD11一类的冷作模具钢往往在几十万冲次后就出现明显磨损。因此,高速冲压模具的凸凹模刃口大量采用WC-Co系硬质合金,钴含量通常在6%—12%之间,硬度落在HRA 88—92区间。钴含量偏低耐磨性更好但韧性下降,偏高则抗崩角能力增强,具体配比要根据料厚、冲速和冲裁轮廓的尖角比例来定。粉末高速钢(如ASP系列)则常用于细小冲头、导正销等易折断部位。
结构层面,级进模具把冲孔、切边、压筋、叠铆、落料等工序集中在同一副模架上,由伺服送料机构按固定步距推进料带。步距精度直接决定铁芯槽形的位置度,高端定转子模具的槽形位置度可做到±0.02mm以内。为应对高速冲击,模架普遍采用四导柱甚至六导柱滚珠导向,配合独立的小导柱保护冲头,同时配置卸料板强压结构与废料自动排出通道——一次堵料造成的停机,可能比一天的产出损失更贵。
三、真实工况下的关键数据参照
- 适用料厚:新能源汽车驱动电机铁芯多用0.20—0.30mm薄规格硅钢片,家电电机常用0.35—0.50mm
- 刃磨间隔:硬质合金镶件在正常工况下可达30万—100万冲次,每次刃磨量约0.05—0.10mm,累计可刃磨20—30次
- 毛刺控制:冲片毛刺高度一般要求不超过料厚的5%,即0.35mm料对应毛刺≤0.017mm
- 模具总寿命:通过更换镶件与易损件,整模可支撑1亿冲次以上的生产周期
- 送料精度:高速伺服送料机重复定位精度普遍在±0.02mm量级
需要说明的是,这些数值并非孤立指标。冲速提高会带来刃口温升,温升又会改变间隙实际值,因此高速模的设计往往要在"耐磨"和"散热"之间反复权衡,冷却油路、涂层(如TiAlN、DLC)和刃口倒角形式都要一并考虑。
四、定转子模具:被新能源汽车拉动的增量市场
据中国汽车工业协会数据,2024年我国新能源汽车产量达到1288.8万辆,同比继续保持两位数增长。每一台驱动电机都需要一副定转子铁芯,而多层叠铆、转子斜槽、自扣点成型等工艺,全部依赖高精度级进模具一次完成。加之扁线电机、油冷电机对铁芯叠压系数和同轴度的要求更严,定转子模具的精度门槛被整体推高了一个台阶。
与此同时,家电领域的电机需求保持稳定基本盘。仅空调、洗衣机、压缩机等品类的微电机年产量就以亿台计,对连续冲压模具的稳定性和交期提出了持续要求。这也解释了为什么珠三角,尤其是佛山、顺德一带,会形成从硅钢分条、模具制造到冲压代工的完整配套带——家电整机厂与电机厂的密度,本身就是模具产业的订单来源和技术反馈来源。
五、选型定制时值得关注的几个维度
- 排样方案:料带利用率每提升3%,在百万级产量下就是可观的成本差
- 镶件可换性:易损部位是否模块化,决定后期维护停机时间
- 试模验证:是否提供冲次寿命测试与毛刺、尺寸的SPC数据记录
- 材料可追溯:硬质合金牌号、热处理曲线是否可查
- 产线匹配:模具是否与既有冲床吨位、行程、送料机型号匹配
高速冲压模具的价值,最终体现在单位冲次的综合成本上,而不是模具本身的报价。一副设计合理、镶件可换、精度稳定的高速级进模,能让冲压厂在三年周期内把单件成本压下来;反之,一次非计划停机的损失,往往就超过模具差价。对于电机、家电、汽车电子领域的制造企业而言,把模具选型当作工艺问题而非采购问题来对待,才是更稳妥的思路。