高速冲压模具全面解读:从定转子铁芯到精密级进模的设计、选型与制造要点

在电机、家电、新能源汽车、电子连接器等大批量冲压件的生产中,高速冲压模具是决定产能、精度和成本的核心装备。一副稳定运行的高速级进模,可以在每分钟数百次的节奏下持续冲出尺寸一致的冲片,把材料利用率、模具寿命和产品一致性同时拉到较高水平。本文围绕高速冲压模具的结构特点、技术指标、制造工艺、常见问题与选型思路展开,帮助工程师和采购人员建立系统的判断依据。
一、什么是高速冲压模具
高速冲压模具是指配套高速冲床使用、能够在较高冲次下长时间连续工作的精密冲压模具。行业内通常把冲次在每分钟 200 次以上、并具备自动送料与自动排料能力的模具归入高速模具范畴;电机定转子铁芯模具、精密连接器模具的冲次往往可达 300~600 次/分钟,个别薄料产品甚至更高。
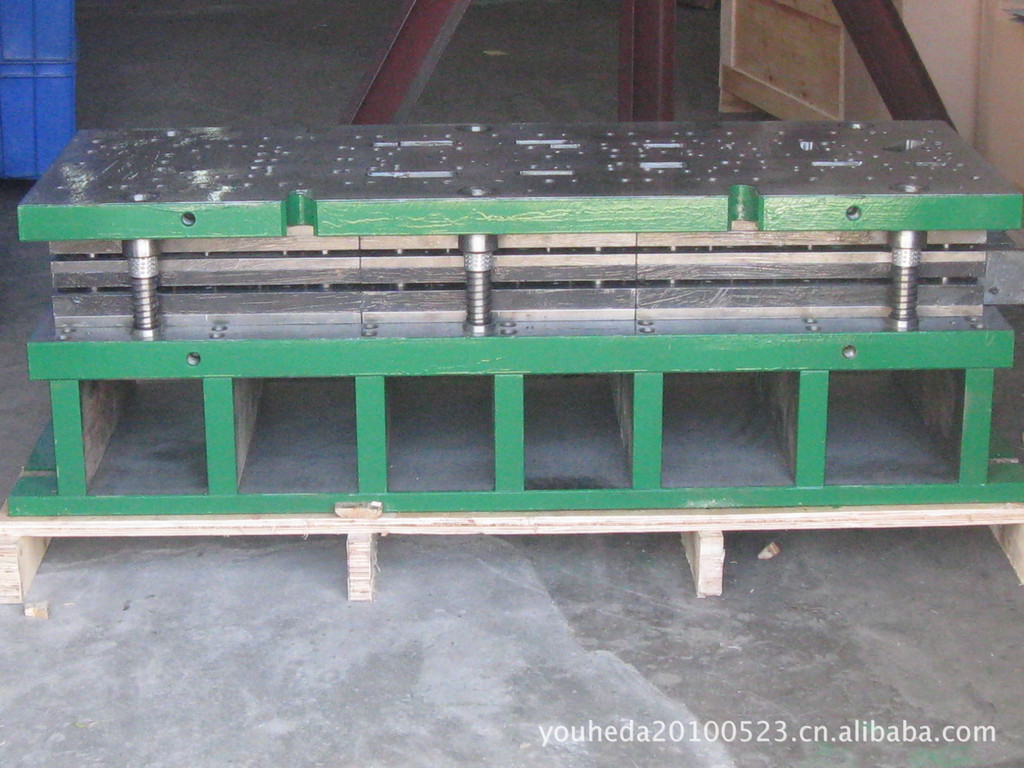
与普通冲压模具相比,高速冲压模具的差别不只是"跑得快",更体现在几个方面:
- 结构更强:模板厚度加大,采用多组滚珠导柱导套或精密内导柱,保证高速往复下的导向刚性。
- 精度更高:步距精度通常控制在 ±0.005mm 以内,冲裁间隙按料厚的百分比精确分配。
- 卸料更稳:采用弹压卸料板配合强力弹簧或氮气弹簧,避免料带在高速下跳动、变形。
- 耐磨性更好:刃口普遍使用硬质合金或高耐磨冷作模具钢,配合真空热处理与深冷处理。
- 自动化程度高:带料自动送进、废料自动下漏、冲片自动叠压或输出,减少人工干预。
正是这些设计上的取舍,使高速冲压模具在效率与寿命上远优于常规模具,但同时对设计能力、加工精度和装配水平提出了更高要求。
二、高速冲压模具的主要类型
1. 高速级进模(连续冲压模具)
级进模也叫连续模,是高速冲压领域使用最广的形式。料带在模具内按固定步距逐工位移动,每个冲次完成一个或多个工序,包括冲孔、切边、成形、压扣、弯曲、切断等。级进模的优点在于工序集中、生产节拍稳定、适合大批量订单,缺点是对排样设计和步距精度要求极高,一旦料带定位出现偏差,整条料带都会报废。
2. 定转子铁芯模具
电机定子和转子冲片的传统生产方式是套冲,即在同一条料带上同时排出定子片外圆废料与转子片,实现材料套裁利用。定转子模具的典型特征是:转子片从定子片内孔中"套"出,材料利用率可提升到 60%~75%;同时通过自扣点(铆合点)把多片冲片叠压成铁芯,或者采用回转叠压方式消除厚度累积偏差。这类模具属于典型的精密冲压模具,对同轴度、槽形一致性和毛刺高度的控制尤为严格。
3. 硬质合金冲压模具
当产量达到百万件甚至千万件级别时,刃口材料会从合金工具钢切换到硬质合金(钨钢)。硬质合金冲压模具的耐磨性可达 Cr12MoV 的数倍以上,刃磨周期显著延长,但抗冲击性相对较差,需要更稳定的冲床状态和更精确的间隙配合。硅钢片、铜带、不锈钢薄带的连续冲裁中,硬质合金模的应用非常普遍。
三、衡量高速冲压模具水平的关键指标
- 冲次与稳定性:不是看瞬时最高速度,而是看连续运行 8 小时后的速度保持能力和故障停机次数。
- 步距精度:直接影响冲片槽形位置度,电机铁芯通常要求 ±0.01mm 以内的累积误差控制。
- 毛刺高度:硅钢片冲裁毛刺一般要求不超过 0.03mm,毛刺过大将影响铁芯叠压系数和电机铁损。
- 刃口寿命:两次刃磨之间的冲次,硬质合金模可达数十万至上百万次。
- 材料利用率:排样方案决定了料带的废料比例,套冲排样和少废料排样是控制成本的关键手段。
- 换型便利性:多品种小批量趋势下,快换结构、模块化设计越来越受重视。
四、主要应用行业解析
高速冲压模具服务的下游非常广,主要集中在以下几个方向:
- 电机与电气机械:家用电机、工业电机、伺服电机、微特电机的定转子铁芯,是定转子模具最大的应用场景。
- 新能源汽车:驱动电机铁芯、电池结构件、连接铜排、充电枪端子等,对薄料、高精度、高冲次的需求增长明显。
- 家用电器:空调压缩机零件、冰箱压缩机阀片、洗衣机电机铁芯等,佛山顺德及珠三角一带家电配套产业密集,冲压需求稳定。
- 电子与通信:连接器端子、引线框架、屏蔽罩、弹片等,料厚常在 0.1~0.5mm,属于典型的精密连续冲压。
- 五金与紧固件:垫片、卡簧、支架、接触片等中小型冲压件。
- 仪器仪表与医疗器械:小型精密金属零件,批量适中但精度要求高。
五、高速冲压模具设计与制造的关键环节
1. 排样与工序划分
排样决定了模具的工位数、料带宽度、步距和材料利用率。设计时需综合考虑冲裁力平衡、料带刚性、送料方向以及废料是否容易下落。合理的排样能让各工位受力均匀,减少料带偏移,也为后续的卸料与导向设计留出空间。
2. 间隙确定与刃口设计
冲裁间隙是模具寿命和断面质量的平衡点。间隙过小会导致刃口磨损加剧、甚至崩刃;间隙过大则毛刺增高、断面塌角明显。硅钢片等薄料通常取较小的单边间隙,并在刃口处采用合理的斜度与强化结构,提高抗冲击能力。
3. 导向与定位系统
高速模具一般配置外导柱加内导柱的双重导向结构,卸料板本身也作为导板参与导向。浮动导料销、侧压块、误送检测销等机构共同保证料带在高速运行中不偏移、不窜动。定位精度一旦失守,后面的所有工序都会失效。
4. 材料选择与热处理
常用刃口材料包括 Cr12MoV、SKD11、DC53、SKH-9 以及各类硬质合金。选择时需权衡耐磨性、韧性和加工成本。热处理方面,真空淬火配合多次回火、深冷处理,可以有效提升尺寸稳定性和刃口寿命。模板材料多选用 45 号钢、S50C 或预硬钢,厚模板还需保证平行度。
5. 精密加工与检测
高速冲压模具的加工依赖慢走丝线切割、坐标磨、光学曲线磨、CNC 加工中心等高精度设备。关键零件加工完成后需通过三坐标测量机、投影仪、二次元影像仪进行验证,确保凸凹模配合间隙和形位公差符合设计要求。装配阶段则要逐工位调试,观察料带走位、废料下落和冲片质量。
6. 试模与工艺验证
试模不只是"能冲出件",而是要验证在目标冲次下能否长时间稳定运行。需要记录冲次、送料精度、模具温升、毛刺变化、扣点强度等数据,据此调整间隙、弹簧压力和润滑方式。
六、常见问题与应对思路
- 毛刺偏大:检查刃口磨损、间隙是否合理、卸料板是否压紧料带。
- 冲片尺寸超差:多与步距精度、导向间隙、送料机精度有关,需排查定位机构与送料同步性。
- 刃口崩裂:常见于硬质合金模,可能是间隙过小、料带有硬点或冲床下死点精度不足。
- 废料回跳:可通过增加废料孔斜度、设置废料顶出或真空吸附解决。
- 料带卡滞:检查导料销、浮料高度与送料夹爪的配合状态。
- 扣点松脱:自扣铁芯中扣点深度与配合过盈量需要反复验证,避免叠压不牢。
- 模具温升过快:高速连续冲裁产热明显,需要合理的润滑与冷却,必要时采用油雾或微量润滑。
七、如何选择高速冲压模具供应商
高速冲压模具属于典型的"能力型"产品,价格只是其中一个维度。评估供应商时,建议重点考察以下几点:
- 设计能力:是否具备独立排样、工序设计与三维结构设计能力,能否提供可制造性建议。
- 加工设备:慢走丝、坐标磨、精密平面磨、CNC 加工中心的配置与精度水平。
- 材料与热处理渠道:模具钢和硬质合金的来源是否稳定,热处理工艺是否可控。
- 试模条件:是否配备高速冲床和精密送料机,能否提供量化的试模报告。
- 行业经验:是否做过同类产品,尤其是定转子铁芯、连接器端子等精密件。
- 交付与售后:交期承诺是否可执行,刃磨、维修、换件响应是否及时。
在珠三角地区,佛山、顺德一带聚集了大量家电、电机、五金和装备制造企业,冲压配套需求密集,产业链成熟。以忠诚达模具(zcdmj.com)为代表的一批佛山模具厂,长期专注于高速冲压模具、级进模具、定转子模具、精密冲压模具的设计与制造,在硬质合金冲压模具和定转子铁芯模具方向积累了较多案例,能够为电机、家电、电子等行业提供从排样设计到模具定制加工的一站式服务。选择本地供应商的优势在于沟通成本低、试模与改模周期短、后续维护响应快。
八、日常维护与寿命管理
再好的模具也需要规范的维护。建议建立模具使用档案,记录每次生产的冲次、刃磨时间和更换零件情况。日常要点包括:
- 按冲次制定刃磨计划,避免刃口过度磨损后再修磨,造成刃口强度下降。
- 保持润滑清洁,定期清洗油路,防止铁屑进入导向副。
- 定期检查弹簧、氮气弹簧的压力衰减,及时更换疲劳件。
- 停机时做好防锈处理,尤其是硬质合金刃口与精密导向部件。
- 模具搬运、存放使用专用垫板和吊装工具,避免模板磕碰变形。
九、行业趋势展望
随着新能源汽车电机、家电变频电机和高效电机需求持续增长,定转子铁芯模具正向更薄料、更高冲次、更高叠压精度方向发展。薄料(0.2~0.35mm)冲裁对模具刚性和间隙控制提出更高要求,自扣叠压、回转叠压等工艺也在不断优化。同时,连接器、传感器等电子件的微型化,推动精密级进模向更小步距、更多工位演进。
另一方面,数字化设计与仿真在排样优化、冲裁力分析和寿命预测中的应用越来越普遍,配合慢走丝、坐标磨等高精度装备,模具一次试模成功率在逐步提升。对于制造企业而言,与具备设计与制造一体化能力的模具厂深度协作,把工艺需求前置到设计阶段,往往比单纯比价更能降低综合成本。
结语
高速冲压模具的价值,最终体现在稳定的冲次、可控的精度和可预期的寿命上。无论是电机定转子铁芯、家电冲压件还是电子连接器端子,选对模具结构、把好设计与制造环节、做好日常维护,才能让高速冲床的产能真正释放出来。如果你正在规划新的冲压产线或需要现有模具的优化与复制,不妨先梳理清楚产品料厚、年产量、精度要求和冲床规格,再与专业模具厂沟通排样方案,这样往往能少走弯路。